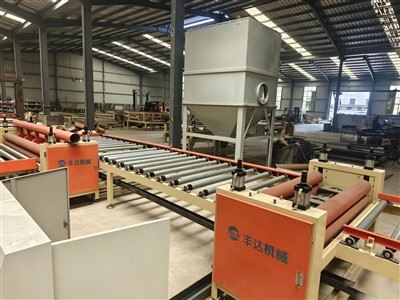
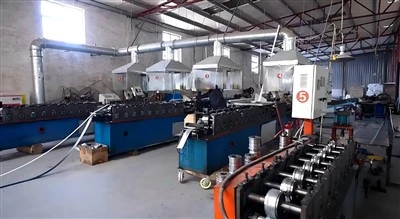
Voor fabrikanten van bouwmaterialen, plafondroosterfabrieken en aannemers voor drylining-techniek is het upgraden naar eenvolautomatische T-gridproductielijnis een cruciale stap in de richting van het opschalen van de productie en het vastleggen van hoogwaardige commerciële projecten. Zoeken naar 'fabrikanten van T-bar-machines' op internet levert echter vaak zeer uiteenlopende fabrieksoffertes op, waardoor kopers zich afvragen wat de onderliggende technische verschillen zijn.
In de mondiale metaalverwerkende sector resulteert de aanschaf van de laagstgeprijsde apparatuur vaak in voortdurende stilstand, inconsistente profielrechtheid en beschadigde staalcoatings. Om een zeer winstgevende investering in machines te garanderen, moeten sourcingmanagers de belangrijkste structurele en elektronische componenten evalueren die het rendement en de productnauwkeurigheid van een lijn op lange termijn bepalen.

1. Evalueer de asdiameters en de bedstijfheid
De basis van elke rolvormmachine ligt in de structurele stijfheid ervan. Het T-gridprofiel (vooral het Main Tee en Cross Tee) vereist een combinatie van strakke meertrapsbochten en dubbellaagse metalen stiksels.
De industriestandaard:Premium industriële kwaliteit lijnen maken gebruik vanmassief stalen assen met een diameter van Φ 50 mm–60 mm(of zelfs groter voor hoogwaardig staal). Deze assen worden nauwkeurig gedraaid via CNC-draaibanken, hoogfrequent geblust en getemperd om enorme vormdrukken te weerstaan.
Waarom het belangrijk is:Assen onder Φ 45 mm of gemaakt van laagwaardig constructiestaal zullen lichtjes buigen onder voortdurende zware belasting. Deze microscopische afbuiging leidt tot verdraaiing, welving of "bananenbochten" in uw uiteindelijke T-balkproduct, waardoor ze onbruikbaar worden voor verlaagde plafondroosters die absolute rechtheid vereisen.
2. Inspecteer de metallurgie van de rollen en de coatingbescherming
T-roosterprofielen worden doorgaans gewalst uit voorgelakt staal (voor de zichtbare bodemafdekking) en thermisch verzinkt staal (voor de structurele carrosseriematrix).
Materiaalselectie:Hoogwaardige machinebouwers snijden vormwalsen uit premium kwaliteitCr12MoV of GCr15 lagerstaal, gevolgd door vacuümwarmtebehandeling om een hardheid van HRC 58-62 te bereiken.
Oppervlaktebescherming:De roloppervlakken moeten zorgvuldig gepolijst of hardverchroomd zijn. Zonder dit zal de wrijving die ontstaat tijdens het rollen op hoge snelheid de voorgelakte witte coating van de T-grid afdekstrip krassen, schuren of delamineren, wat leidt tot hoge uitvalpercentages en afwijzingen van klanten.
3. Geef prioriteit aan servotracking boven stop-en-punchsystemen
De productiesnelheid en vergrendelingsnauwkeurigheid van een T-staaf zijn volledig afhankelijk van de pons- en kniparchitectuur.
Snelle servovliegsystemen:Een toplijn integreert een geautomatiseerdehydraulisch volgservopons- en vliegend schaarsysteem. Hierdoor kan de lijn branduitbreidingsgleuven en in elkaar grijpende verbindingen doorboren en de laatste snede uitvoerenterwijl het staallint continu beweegt met een snelheid van 30-35 meter per minuut.
Valkuilen bij het stoppen en slaan:Goedkopere machines zijn afhankelijk van een "stop-and-punch"-systeem, waarbij de lijn het invoerproces voor elke afzonderlijke pons en snede moet stoppen. Hierdoor daalt niet alleen de opbrengst met 60%, maar wordt er ook een zware mechanische belasting op de elektromotoren gelegd, wat leidt tot hoge energierekeningen en frequente schijfstoringen.
4. Eis microtolerantie voor in elkaar grijpende verbindingen
Systeemplafonds zijn afhankelijk van een gereedschapsloze installatie met kliksluiting. Wanneer een hoofd- en dwarsprofiel in elkaar klikken, moet de speling micronauwkeurig zijn om gaten en structurele verschuivingen te voorkomen.
Om dit te bereiken moet de geautomatiseerde ponsmatrijs zijn voorzien van hoogwaardige gereedschapsmatrijzen van wolfraamcarbide of SKD11-legeringin elkaar grijpende sleuftoleranties binnen ±0,1 mm.
Vraag tijdens uw fabrieksacceptatietest (FAT) altijd een continue proefrit aan om te controleren of de in elkaar geklikte profielen volledig vlak en structureel gezond zijn onder belasting.
5. Slimme PLC-infrastructuur en wereldwijde beschikbaarheid van componenten
Investeren in gespecialiseerde apparatuur vereist een betrouwbaar elektronisch ondersteuningsecosysteem.
Zorg ervoor dat het centrale brein van de geautomatiseerde lijn gebruik maakt van internationaal erkende merken zoalsSiemens-, Mitsubishi- of Delta PLC-systemengecombineerd met een meertalige HMI-touchscreeninterface voor gebruikers.
Sourcing-lijnen die zijn uitgerust met generieke of eigen lokale elektronische componenten maken het lokaal oplossen van problemen vrijwel onmogelijk als een omvormer of relais defect raakt. Wereldwijd ondersteunde componentsystemen garanderen dat uw lokale technici moeiteloos reserveonderdelen kunnen verkrijgen of toegang kunnen krijgen tot externe Ethernet-diagnose-updates.

Terwijl eenvolautomatische T-gridproductielijnmet massieve Φ 50 mm-60 mm assen, Cr12MoV-rollen en servo-vliegende tracking vereist een hogere initiële kapitaalinvestering, de Total Cost of Ownership (TCO) is exponentieel lager. Het bedrijf opereert met een beperkte bemanning van slechts één à twee operators, houdt de schroottarieven onder de 0,5% en produceert hoogwaardige T-bars die aan de voorschriften voldoen en die op de internationale bouwmarkten veel geld opbrengen.