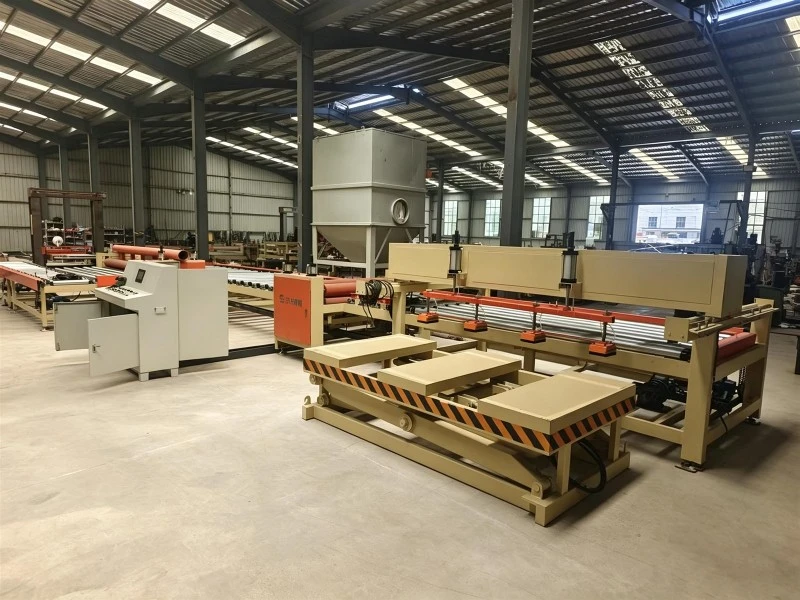
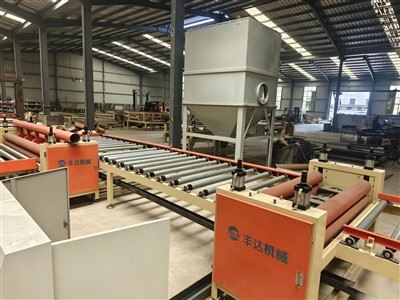
Om succesvol te opereren of te investeren in een commerciële ondernemingmachines voor de productie van gipsplafondtegelssysteem moeten engineeringmanagers de opeenvolgende mechanische stappen die betrokken zijn bij de geautomatiseerde verwerkingslijn grondig begrijpen. Het transformeren van een ruwe, grootschalige gipsplaat in standaard akoestische of decoratieve plafondtegels van 600 bij 600 mm vereist een combinatie van thermische binding, nauwkeurige pneumatische druk en ultrascherp mechanisch snijden. Hier vindt u een gedetailleerd overzicht van het volledige technische productieproces dat wordt gebruikt in moderne geautomatiseerde lijnen.
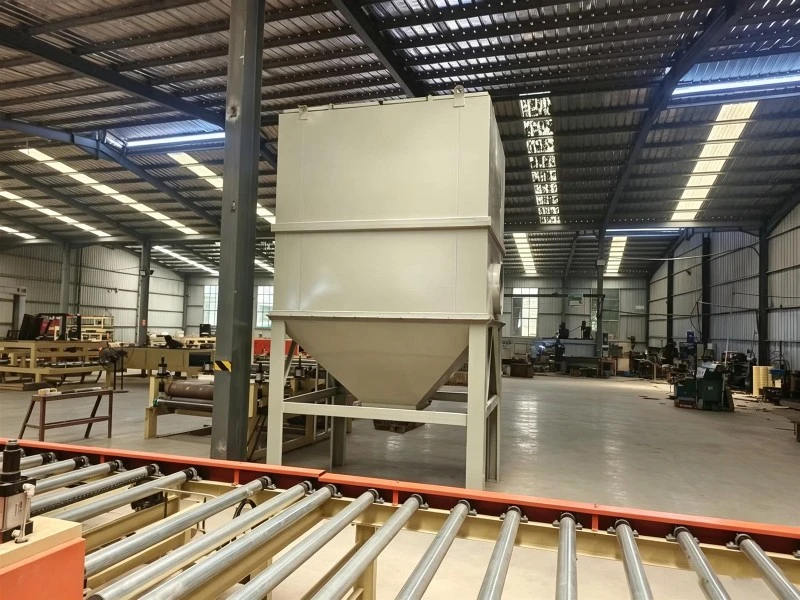
De productiecyclus begint bij het automatische plaatlaadstation, waar een vacuümhefsysteem met grote volumes ruwe gipsplaten van stapels oppakt en op een gesynchroniseerde rollenbaan plaatst. Deze platen passeren een oppervlaktereinigingseenheid die is uitgerust met roterende stofborstels en stofzuigers. Deze stap is van cruciaal belang, omdat het verwijderen van al het resterende witte gipsstof van het gipsplaatpapieroppervlak essentieel is om ervoor te zorgen dat de lijm perfect uithardt zonder verborgen luchtzakken of oneffenheden in het oppervlak te creëren tijdens de daaropvolgende filmlaminatiefase.
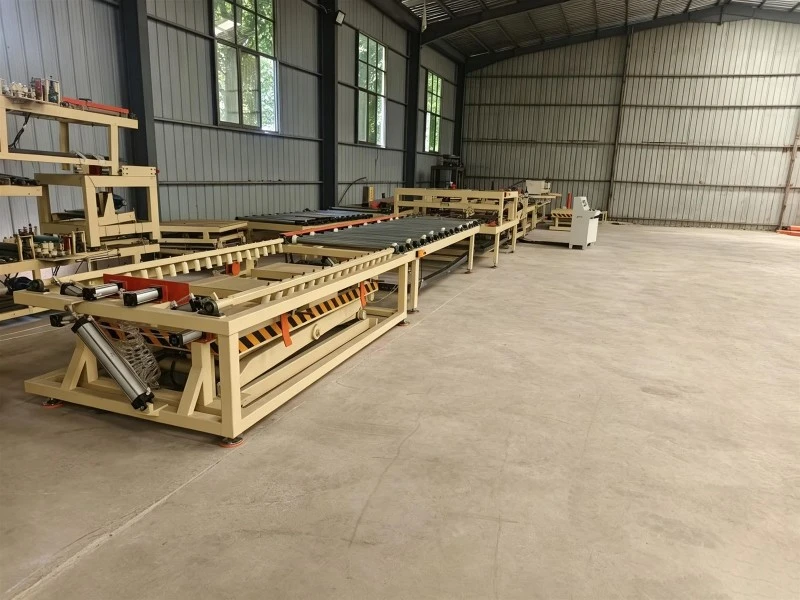
De productiecyclus begint bij het automatische plaatlaadstation, waar een vacuümhefsysteem met grote volumes ruwe gipsplaten van stapels oppakt en op een gesynchroniseerde rollenbaan plaatst. Deze platen passeren een oppervlaktereinigingseenheid die is uitgerust met roterende stofborstels en stofzuigers. Deze stap is van cruciaal belang, omdat het verwijderen van al het resterende witte gipsstof van het gipsplaatpapieroppervlak essentieel is om ervoor te zorgen dat de lijm perfect uithardt zonder verborgen luchtzakken of oneffenheden in het oppervlak te creëren tijdens de daaropvolgende filmlaminatiefase.

Vervolgens komen de planken in het kernlamineringsgedeelte van deverwerkingslijn voor gipsplaten. In dit stadium brengt een gespecialiseerd lijmmechanisme met meerdere rollen een uniforme laag milieuvriendelijke, hittebestendige lijm op waterbasis aan op zowel de boven- als de onderkant van de bewegende gipsplaat. Tegelijkertijd wordt een doorlopende rol decoratieve PVC-film op het bovenoppervlak uitgerold, terwijl op de achterkant een beschermende anti-vocht aluminiumfolie wordt aangebracht. Het bord gaat vervolgens door een reeks zware, verwarmde, verchroomde stalen rollen die een stabiele, berekende pneumatische druk uitoefenen om de lagen naadloos aan elkaar te hechten.
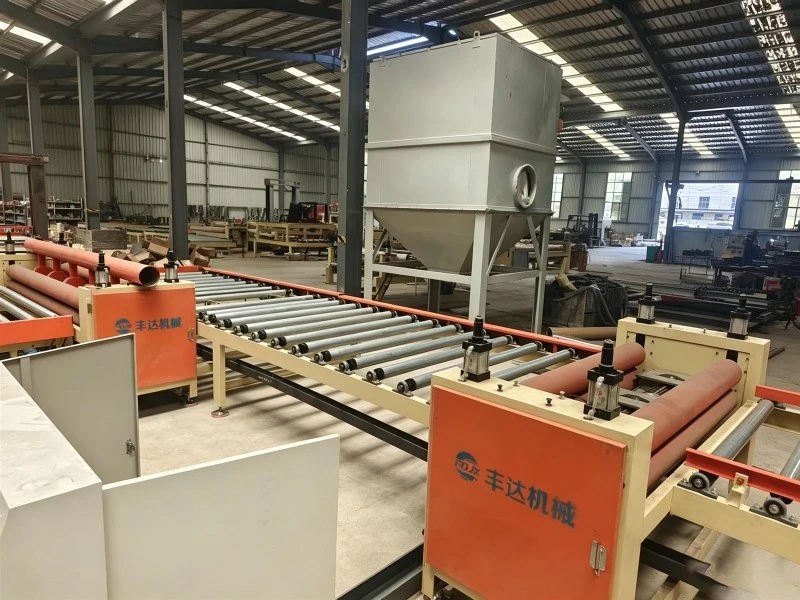
Zodra de lamineer- en droogfase is voltooid, gaat het continu gelamineerde karton naar het hogesnelheidssnij- en formaatgedeelte van depvc-gips plafondtegelmachine. Een longitudinale snijmachine met meerdere messen snijdt eerst de lange randen af en snijdt de brede plank in specifieke spoorbreedtes. De planken veranderen vervolgens automatisch van richting op een transportband om door een dwarse dwarssnij-eenheid te gaan, die ze in uiteindelijke winkelformaten snijdt, doorgaans 595 bij 595 mm of 603 bij 603 mm. Onmiddellijk na het snijproces gaan de tegels door een automatische vierzijdige randafplakmachine die de blootliggende gipskern afdicht met hoogwaardige PVC-tape, waardoor toekomstige vochtopname en stofafvoer wordt voorkomen voordat de laatste robotstapelaar de afgewerkte plafondtegels netjes in dozen verpakt.